자동차 부품을 신규 개발하거나 설계·공정·금형·생산 장소를 변경할 때는 단순히 제품 치수가 맞는지만 확인해서 양산에 투입할 수 없습니다. 실제 생산설비와 양산 조건에서 반복 생산했을 때에도 고객 요구사항을 안정적으로 만족할 수 있는지를 입증해야 합니다.
이때 활용하는 대표적인 자동차 품질 승인 절차가 PPAP입니다.
PPAP는 Production Part Approval Process의 약자로, 공급업체가 설계기록·공정관리·측정시스템·검사결과·초기 공정능력 등을 정리해 고객에게 제출하고, 양산 적합성을 공식적으로 확인받는 과정입니다.
PPAP는 APQP, FMEA, Control Plan, MSA, SPC를 따로 관리하는 것이 아니라 하나의 양산 품질 체계로 연결해 검증하는 과정입니다.
PPAP는 단순한 서류 제출 업무가 아닙니다. 도면 요구사항이 공정으로 연결되고, 공정 위험이 PFMEA와 Control Plan에 반영되며, 측정값의 신뢰성이 MSA로 검증되고, 실제 생산품이 치수·성능·외관·공정능력 기준을 만족하는지까지 확인하는 양산 준비도 검증 체계에 가깝습니다.
핵심 답변
PPAP는 공급업체가 실제 양산 조건에서 고객의 설계기록과 규격 요구사항을 지속적으로 만족할 수 있음을 입증하는 자동차 부품 승인 프로세스입니다.
PPAP 패키지는 설계기록, 변경문서, DFMEA·PFMEA, 공정흐름도, Control Plan, MSA, 치수성적서, 시험성적서, 초기공정능력, 검사구, 고객특별요구사항, PSW 등 총 18개 요소를 기준으로 관리합니다.
Level 1~5는 변경 중요도에 따라 자동으로 정해지는 등급이 아니라 고객이 요구하는 제출 수준입니다. 실제 제출범위와 재제출 기준은 고객사 CSR, 구매계약, 품질협정서, 프로젝트별 품질 요구사항을 우선 확인해야 합니다.
PPAP란? Production Part Approval Process 의미
PPAP는 자동차 산업에서 널리 사용하는 생산부품 승인 프로세스입니다.
공급업체가 실제 양산 조건에서 생산한 부품과 품질문서를 고객에게 제출하고, 해당 공정이 고객의 도면·규격·성능·외관·법규 요구사항을 안정적으로 만족할 수 있음을 입증하는 절차입니다.
즉, PPAP의 핵심은 “이번 샘플 한 개가 측정값에 맞는가”가 아닙니다. 이 공정이 앞으로도 반복적으로 합격품을 생산할 수 있는가를 설계문서, 공정문서, 측정 데이터, 시험 결과, 공정능력, 검사구, 승인서류로 증명하는 데 있습니다.
AIAG는 PPAP를 APQP, Control Plan, FMEA, MSA, SPC와 함께 자동차 품질 Core Tool로 관리합니다.
따라서 PPAP만 따로 준비하면 문서 간 수치와 관리항목이 어긋나기 쉽고, APQP부터 공정관리까지 연결해 준비해야 실제 승인 가능성이 높아집니다.
PPAP 승인이 필요한 대표 상황
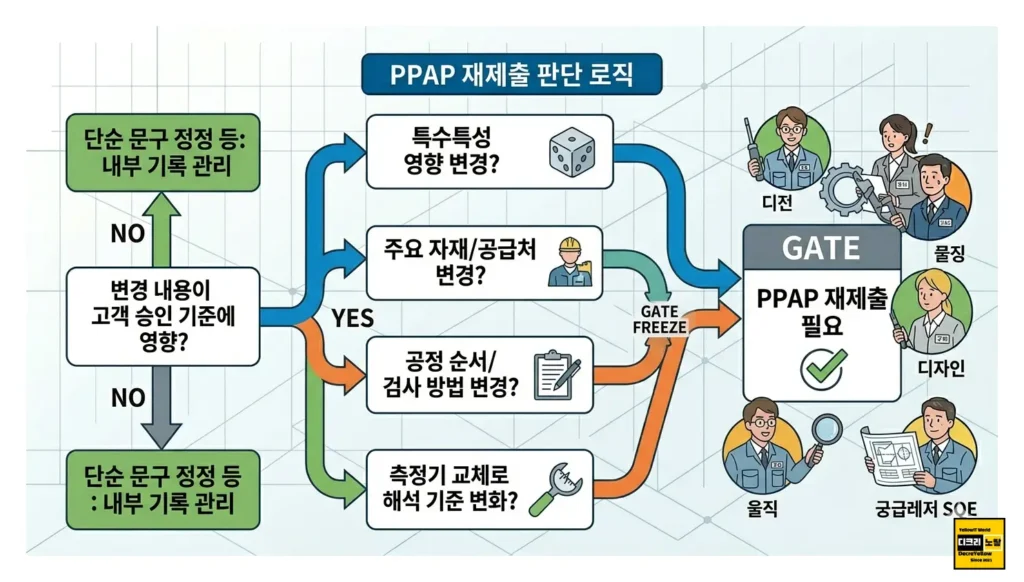
PPAP 제출 또는 재제출은 신규품만 해당하는 업무가 아닙니다. 실제 요구사항은 고객사 CSR과 품질협정서를 우선해야 하지만, 일반적으로 아래와 같은 변경이 발생하면 PPAP 영향 여부를 검토해야 합니다.
신규 부품: 신규 고객품번, 신규 차량 프로젝트, 신규 사양 부품이 양산에 투입되는 경우
설계 변경: 치수, 재질, 표면처리, 공차, 특수특성, 성능 요구사항이 변경되는 경우
공정 변경: 가공조건, 조립순서, 검사방법, 열처리, 도장, 용접, 사출조건이 바뀌는 경우
금형·치공구 변경: 신규 금형, 금형 수리, 캐비티 추가, 주요 금형 구조 변경이 발생한 경우
생산 장소 변경: 공장 이전, 라인 이전, 설비 이전, 외주처 또는 하위 협력사 변경이 발생한 경우
측정·검사 변경: CMM 프로그램, 검사구, 측정기, 검사 기준, 샘플링 방식이 달라지는 경우
장기 생산 중단 후 재개: 장기간 생산이 중단된 뒤 재가동하는 경우
고객 클레임 또는 품질 이슈: 고객이 특별 검증, 재승인, 공정 재검증을 요구하는 경우
PPAP 재제출은 변경 크기만으로 판단하면 안 됩니다
“작은 변경이라 PPAP가 필요 없다”는 판단은 위험할 수 있습니다. 고객 도면, CSR, 구매계약, 특수특성, 법규, 승인조건에 따라 영향도가 달라질 수 있으므로 변경 전에는 고객 승인 필요 여부와 제출 Level을 공식적으로 확인하는 편이 안전합니다.
광고
PPAP와 QS-9000·IATF 16949 관계
PPAP를 설명할 때 QS-9000과 IATF 16949를 같은 개념처럼 표현하는 경우가 있지만, 역할과 시대적 배경을 구분하는 것이 정확합니다.
QS-9000은 과거 북미 자동차 제조사 중심으로 운영되던 자동차 품질체계입니다. 이후 자동차 공급망 품질경영시스템 요구사항은 ISO/TS 16949 체계를 거쳐 현재 IATF 16949:2016 기반으로 발전했습니다.
반면 PPAP는 IATF 16949 인증서 자체가 아니라, 자동차 고객과 공급업체가 실제 부품과 양산공정을 승인·검증하기 위해 사용하는 품질 승인 방법입니다. IATF 16949 품질경영시스템 안에서 APQP, FMEA, Control Plan, MSA, SPC, PPAP가 서로 연결되어 운영된다고 이해하면 됩니다.
구분
역할
실무 적용 예시
IATF 16949
자동차 산업 품질경영시스템 요구사항
품질시스템, 변경관리, 고객특별요구사항, 공급망 관리
APQP
사전 제품품질계획 체계
개발 일정, 위험관리, 검증계획, 양산 준비도 관리
FMEA
잠재 고장모드와 위험 분석
설계 위험은 DFMEA, 공정 위험은 PFMEA로 관리
Control Plan
공정별 관리 항목·검사 방법·반응계획 정의
특수특성, 검사주기, 측정기, 이상 발생 시 대응
MSA
측정시스템 신뢰성 검증
Gauge R&R, 편의, 선형성, 안정성 평가
SPC
통계적 공정관리
관리도, 공정능력, 변동 관리
PPAP
양산 적합성 제출·승인 패키지
양산품, 공정문서, 성적서, PSW 제출 및 고객 승인
PPAP는 독립된 서류작업이 아니라 APQP와 Core Tool의 결과를 고객 승인용으로 정리하는 양산 검증 단계에 가깝습니다.
PPAP 18개 제출서류와 관리 목적
AIAG PPAP 기준은 일반적으로 18개 요소를 중심으로 구성됩니다.
PPAP 제출 준비 점검
현재 변경 상황과 준비된 품질자료를 선택하면 누락 가능성이 높은 항목과 우선 확인할 내용을 자동으로 정리합니다.
핵심 자료 준비 상태
실제로 준비가 완료된 항목만 선택하세요. 결과는 선택 즉시 갱신됩니다.
PPAP 준비 상태
0%준비 항목 기준
우선 확인할 항목
현재 단계에서 준비할 자료
이 결과는 PPAP 문서 준비 방향을 정리하기 위한 참고용입니다. 제출 Level, 재제출 대상, 승인 기준, 공정능력 기준, 특수특성 및 CSR은 고객사 품질협정서·구매계약·고객 포털 요구사항을 우선 적용해야 합니다.
모든 고객이 매번 18개 요소 전체를 동일하게 제출받는 것은 아니지만, 공급업체는 적용되는 PPAP 요소를 준비하고 고객 요구 수준에 따라 제출·보관·현장검토에 대응할 수 있어야 합니다.
PPAP는 설계·공정·검사·시험·측정·승인 정보를 하나의 양산 적합성 패키지로 연결해 관리합니다.
번호
PPAP 요소
주요 내용
실무 확인 포인트
1
설계기록 Design Records
승인 도면, 3D 데이터, 제품 규격, 특수특성
최신 개정번호와 고객 승인 도면인지 확인
2
승인된 변경문서 Authorized Engineering Changes
설계·사양·공정 변경 승인 근거
구두 변경이 아닌 공식 변경번호와 승인 이력 관리
3
고객 엔지니어링 승인
고객이 요구하는 경우의 기술 승인자료
시험차 장착, 기능평가, 고객 검토 결과 확인
4
DFMEA
설계 고장모드와 예방·검출 대책
특수특성과 설계 검증 항목이 연결되는지 확인
5
공정흐름도 Process Flow Diagram
입고부터 출하까지 제조·검사 공정 흐름
외주공정, 재작업, 보관, 포장, 출하검사가 빠지지 않았는지 확인
6
PFMEA
공정별 잠재 불량과 관리 대책
공정흐름도·Control Plan과 공정명·특수특성이 일치해야 함
7
Control Plan
공정관리 항목, 검사 방법, 주기, 반응계획
실제 작업표준서와 검사성적서가 동일한 관리기준을 쓰는지 확인
8
MSA
측정시스템 분석 결과
Gauge R&R, 편의, 선형성, 안정성 등 요구 범위 확인
9
치수측정 결과 Dimensional Results
도면 치수와 공차에 대한 측정 성적서
Balloon 도면, 측정 위치, 측정기, 샘플 수, 결과 연결 확인
10
재질·성능 시험 결과
재질, 내구, 기능, 환경, 성능시험 성적서
시험 규격, 시험기관, 시험조건, 판정기준, 성적서 개정 확인
11
초기 공정능력 연구
초기 생산품의 공정능력 및 변동 분석
특수특성, Cpk·Ppk 기준, 샘플링 수, 이상치 처리 기준 확인
12
공인 시험소 문서
외부 시험기관·교정기관의 적격성 자료
시험소 인정범위와 시험방법 적합성 확인
13
외관 승인 보고서 AAR
색상·광택·질감·표면 외관 품목 승인
외관 품목 적용 여부와 고객별 양식 확인
14
양산 샘플
실제 양산조건에서 생산한 제출 샘플
시제품 설비가 아닌 양산 금형·설비·공정 조건인지 확인
15
마스터 샘플
승인된 기준 샘플
식별, 보관 위치, 유효기간, 고객 요구사항 관리
16
측정보조구 Checking Aids
검사구, 게이지, 치공구, CMM Fixture
교정·검증상태, 관리번호, 검사 기준과의 연결 확인
17
고객특별요구사항 CSR
고객별 추가 품질·법규·포장·추적성 요구
AIAG 기본서류 외 고객 포털·품질협정서 요구사항 확인
18
PSW Part Submission Warrant
제출품과 PPAP 패키지의 적합성을 공식 선언하는 승인서
부품번호, 개정, 제출 사유, 결과, 고객 승인 상태 확인
PPAP는 각 문서가 따로 존재하는 것이 아니라 도면 → FMEA → 공정흐름도 → Control Plan → 검사성적서 → PSW가 하나의 논리로 연결되어야 합니다.
특히 PFMEA, 공정흐름도, Control Plan, 작업표준서, 검사성적서의 항목명이 서로 다르면 고객 심사나 내부 감사에서 문서 연계성이 부족하다고 판단될 수 있습니다.
예를 들어 PFMEA에 “체결 토크 부족”이 위험요소로 있다면, Control Plan에는 토크 관리방법과 검사주기·반응계획이 있어야 하고, 실제 검사기록에도 해당 관리 항목이 남아 있어야 합니다.
추적성: Lot, 캐비티, 금형번호, 생산일, 설비번호, 작업자, 검사기록이 고객 요구 수준으로 관리되는지 확인합니다.
PPAP 반려가 자주 발생하는 원인
반려·보완 원인
대표 사례
예방 방법
도면 개정 불일치
구버전 도면 기준 성적서 제출
PPAP 시작 전 고객 최신 도면·규격·변경통지서 확인
PFMEA·Control Plan 불일치
PFMEA에는 위험이 있으나 Control Plan에 관리항목이 없음
특수특성 중심으로 공정문서 연계 매트릭스 작성
MSA 부족
공차는 엄격한데 측정시스템 검증이 없음
검사기·검사구·CMM 프로그램별 MSA 계획 수립
양산 조건 미재현
시제품 설비나 임시 금형으로 생산한 샘플 제출
PPAP 샘플 생산 조건과 양산 조건의 일치 여부 확인
공정능력 자료 부족
특수특성에 대한 초기 공정능력 연구 누락
고객 요구 Cp·Cpk·Pp·Ppk 기준과 샘플 수 사전 확인
고객 CSR 누락
AIAG 양식은 준비했지만 고객 포털 항목이 빠짐
고객 포털, CSR, 품질협정서, 구매 조건을 별도 체크리스트화
검사성적서 추적성 부족
측정값만 있고 측정기·샘플·Lot 정보가 없음
부품번호·Lot·캐비티·검사일·측정기·검사자 기록 유지
PPAP 문서의 완성도는 파일 개수보다 도면·공정·검사·승인 정보가 실제 양산조건과 일치하는지에 달려 있습니다.
CMM·MSA·GD&T와 PPAP 연계 방법
PPAP에서 치수성적서와 MSA는 단순히 검사결과를 첨부하는 수준이 아닙니다.
고객 도면의 Datum과 GD&T 기준을 실제 검사방법으로 재현하고, 그 결과가 신뢰할 수 있는 측정시스템에서 나온 값임을 입증해야 합니다.
예를 들어 위치도나 프로파일 공차가 중요하다면 CMM 프로그램의 정렬 방식이 도면 Datum 체계와 일치하는지 확인해야 합니다. 도면상 A-B-C Datum 기준으로 관리해야 하는 부품을 검사 프로그램에서 다른 기준으로 정렬하면, 측정값이 있어도 고객 요구사항과 동일한 판정이라고 보기 어려울 수 있습니다.