사출성형 원리와 불량 해결 방법, 수축률 계산까지 한 번에 정리
사출성형 원리부터 불량 대응까지 현장에서 바로 쓰는 정리
사출성형은 플라스틱 제품을 만드는 공정 가운데 양산성과 품질을 동시에 좌우하는 대표 공정입니다.
플라스틱 원료 를 녹여 금형 안에 주입하고 압력과 냉각으로 형상을 만드는 방식인데, 실제 현장에서는 성형 자체보다 불량이 왜 반복되는지를 잡는 일이 더 어렵습니다.
기포·실버 : 재료 건조 → 용융상태 → 금형 배기 순서로 확인합니다.
뒤틀림 : 냉각 편차 → 게이트 위치 → 수축 방향성을 먼저 봅니다.
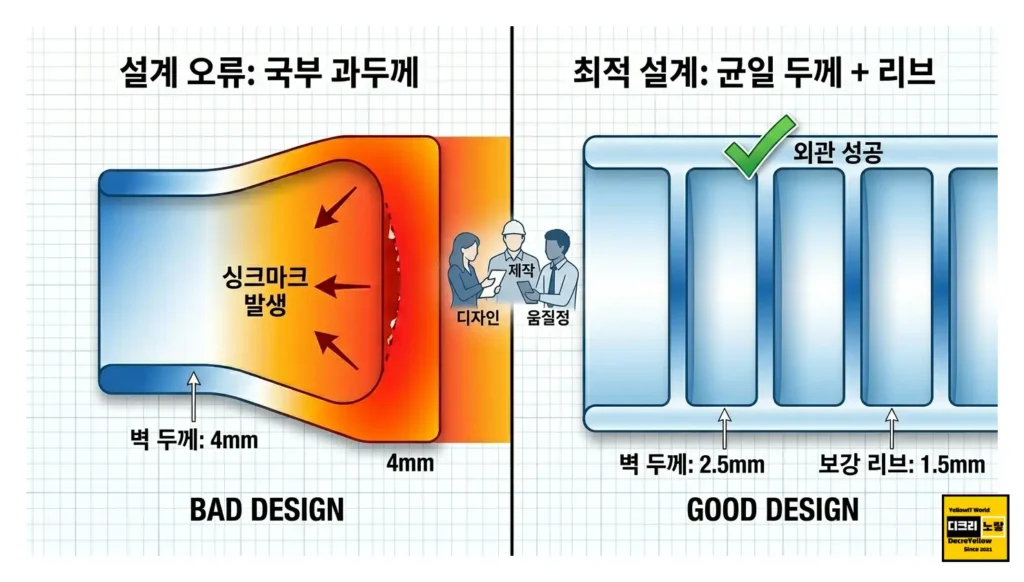
싱크·수축 : 제품 두께 → 게이트 동결 → 보압 조건을 같이 봅니다.
특정 캐비티 반복 불량 : 전체 조건보다 해당 캐비티의 러너·게이트·냉각부터 확인합니다.
특히 최근에는 인건비와 원재료 단가, 납기 압박이 함께 커지면서 단순히 사출 속도나 보압만 조정하는 방식으로는 한계가 분명합니다.
그래서 사출조건만 따로 보기보다 재료 건조와 혼합, 금형 배기와 냉각, 설비 제어 재현성을 같이 보는 편이 훨씬 현실적입니다.
사출성형 기본 원리

-
계량·용융
- 호퍼에서 공급된 원료를 스크루가 이송하면서 가열·용융하고 필요한 샷량을 준비합니다.
- 흡습성 수지는 건조가 부족하면 이 단계부터 실버·기포·강도저하 문제가 시작됩니다.
-
사출·충진
- 용융 수지를 Gate와 Runner를 통해 금형 Cavity 안으로 밀어 넣습니다.
- 유동이 불안하면 Short Shot, Weld Line, Burn Mark 등이 함께 증가할 수 있습니다.
-
보압
- 충진 후 수축하는 수지를 추가 압력으로 보충해 치수와 외관을 안정시킵니다.
- 과하면 잔류응력과 Flash, 부족하면 Sink와 중량 편차가 커질 수 있습니다.
-
냉각·취출
- 제품이 충분히 굳으면 금형을 열고 Ejector Pin이나 Plate로 제품을 취출합니다.
- 냉각 편차와 취출저항은 Warpage·백화·크랙과 직접 연결됩니다.
사출성형 종류와 특징
Insert Molding에 유리하며 금속 터미널, 너트와 부품을 넣고 성형하는 구조에 많이 사용합니다.
가장 일반적인 양산방식으로 Robot 취출, Conveyor와 다수 Cavity 자동화에 유리합니다.
두꺼운 부품의 중량을 줄이고 Sink를 완화하는 데 활용할 수 있습니다.
서로 다른 색상이나 재질을 결합해 조립·도색 공정을 줄일 수 있습니다.
수평 사출기 구성

사출성형 장비에서 실제로 중요한 부분

사출기는 유압식과 전동식으로 나눌 수 있지만 실제 양산품질은 방식 자체보다 반복 재현성, 형체 안정성, 사출속도·압력 제어가 얼마나 일정한지에 더 크게 영향을 받습니다.
사출 불량이 반복되는 이유
건조 불량
Vent 부족
용융온도 과다
냉각 편차
Gate 위치
잔류응력
과도한 보압
취출 충격
응력 집중
보압 부족
두께 편차
Gate 동결
같은 불량이 계속 반복된다면 사출 속도·압력·보압을 더 만지기 전에 벤트 막힘, 냉각 편차, 취출 구조부터 확인하는 편이 빠른 경우가 많습니다.
벽 두께가 일정해야 뒤틀림이 줄어드는 이유
재질별 대표 사출 수축률
아래 수치는 사출품 설계 초기 검토에 사용하는 일반적인 범위입니다. 실제 수축률은 Resin Grade, GF 함량, Gate 위치, Mold Temperature, Packing, 제품두께 등에 따라 달라질 수 있으므로 최종 금형 보정값은 Material Datasheet와 Trial 결과를 우선해야 합니다.
| 재질 | 계열 | 대표 수축률 | GF 강화 시 참고 | 열응력·뒤틀림 | 현장 메모 |
|---|---|---|---|---|---|
| ABS | 비결정성 | 0.4 ~ 0.8% | 0.2 ~ 0.5% | 중간 | 외관성이 좋지만 보압이 과하면 응력·백화가 늘 수 있습니다. |
| PC | 비결정성 | 0.5 ~ 0.7% | 0.2 ~ 0.4% | 높음 | 잔류응력과 취출 충격에 민감합니다. |
| PC/ABS | 비결정성 | 0.5 ~ 0.7% | 0.2 ~ 0.5% | 중간 | 외관·내열 균형이 좋지만 Warpage 관리가 중요합니다. |
| PP | 결정성 | 1.0 ~ 2.5% | 0.3 ~ 1.0% | 높음 | 수축과 방향성이 크고 Rib·Boss 영향이 큽니다. |
| HDPE | 결정성 | 1.5 ~ 3.0% | 0.8 ~ 1.5% | 높음 | 대형제품에서는 치수와 Warpage 관리가 중요합니다. |
| POM | 결정성 | 1.5 ~ 2.2% | 0.4 ~ 0.8% | 중간 | Gate 위치와 Packing에 따라 변형 방향이 달라질 수 있습니다. |
| PA6 | 결정성 | 1.0 ~ 2.0% | 0.3 ~ 0.8% | 높음 | 흡습으로 치수가 변할 수 있어 Conditioning까지 고려합니다. |
| PA66 | 결정성 | 1.0 ~ 2.0% | 0.3 ~ 0.7% | 높음 | GF 강화 시 Flow 방향성이 Warpage에 크게 작용합니다. |
| PBT | 결정성 | 1.2 ~ 2.2% | 0.3 ~ 0.7% | 중간 | Connector 등 치수안정성이 중요한 제품에서 많이 사용됩니다. |
| PPS | 결정성 | 0.6 ~ 1.4% | 0.1 ~ 0.5% | 낮음~중간 | GF 강화 Grade가 많아 실제 Datasheet 값을 우선해야 합니다. |
| TPU / TPE | Elastomer | 0.8 ~ 2.5% | Grade별 차이 큼 | 중간 | 경도와 Grade에 따라 변동폭이 매우 큽니다. |
GF 강화 재질에서 특히 주의할 점
Glass Fiber 강화 재질은 평균 수축률 자체보다 Flow 방향과 Transverse 방향 수축 차이가 훨씬 중요합니다.
- Flow 방향 수축률과 횡방향 수축률이 달라 휨 방향이 고정될 수 있습니다.
- Gate 위치가 바뀌면 섬유 배향도 바뀌기 때문에 같은 재질이라도 Warpage 방향이 달라질 수 있습니다.
- 냉각 편차가 겹치면 열응력과 섬유 방향성이 함께 작용해 시간차 변형이 나타날 수 있습니다.
사출 후 자주 생기는 불량과 해결방법
플라스틱 사출 수축률 계산방법
설계 치수와 금형 치수는 적용하려는 Mold Shrinkage 값을 기준으로 연결합니다.
사출 금형 수축률 계산기
제품 목표치수와 예상 금형수축률을 입력하면 초기 금형치수를 계산합니다.
S에는 0.5%라면 0.005를 입력해 계산합니다.
실제 Shrinkage는 Material Grade, Flow Direction, GF 함량, Gate 위치, Cavity Pressure, Mold Temperature, Packing과 제품 두께에 따라 달라집니다.
따라서 초기 금형치수는 Resin Datasheet를 기준으로 정하고 최종 보정은 초도 Trial 치수와 안정화 후 측정데이터를 기준으로 잡는 것이 안전합니다.
사출 불량을 줄이려면 현장에서 먼저 고정할 것
건조온도·시간·Hopper 체류시간·Virgin/Regrind/Masterbatch 비율을 고정합니다.
Burn, Short, Gas가 갑자기 늘면 Vent 막힘과 Parting Line 오염부터 확인합니다.
입출구 냉각수 온도와 유량, 특정 Cavity 편차를 비교합니다.
Screw 마모·Valve 지연·Sensor Drift가 있으면 같은 설정에서도 결과가 달라집니다.
Speed·Pressure·Packing을 한 번에 모두 바꾸지 말고 영향도가 큰 조건부터 하나씩 비교합니다.
치수·중량·Cycle·외관 불량률을 Lot별로 기록하면 이상이 시작된 시점을 찾기 쉽습니다.
불량이 갑자기 늘 때 먼저 볼 5가지
- Vent 막힘으로 Burn·Short·Bubble이 같이 늘었는지
- 금형온도 편차 때문에 특정 구간만 휘는지
- 재료 건조·보관 기준이 바뀌었는지
- 취출 구조에 마모·휨·Timing 변화가 생겼는지
- 설비 재현성 자체가 떨어졌는지
다수 캐비티에서 특정 캐비티만 불량일 때
한두 Cavity만 반복해서 중량·Short·Warpage가 발생한다면 전체 사출조건보다 Runner Balance, Gate 단면, Cooling Line, Vent와 해당 Cavity 금형상태를 먼저 확인합니다.
전체 조건을 바꾸면 정상 Cavity까지 동시에 흔들릴 수 있습니다.
NX 금형설계와 사출품 설계에서 같이 보면 좋은 항목
사출품 설계는 제품 형상만 완성한다고 끝나는 것이 아니라 실제 금형에서 어떻게 빠지고, 어떻게 채워지고, 어떻게 식는지까지 고려해야 합니다.
관련글 : Siemens UG NX 금형설계 Mold Design 기능
사출성형 플라스틱 부품은 어디에 쓰일까?
Bumper, Lamp, Door Trim, Housing, Connector
노트북·리모컨·휴대폰 주변부품과 Connector
냉장고·세탁기·에어컨 외장과 내부 구조물
Housing, Syringe, 정밀 소형 플라스틱 부품
용기, Cap, 생활용품과 대량생산 Consumer 제품
현장에서 결국 중요한 것은 재현성입니다
재료 상태 확인 → 금형 Vent·Cooling → 특정 Cavity 확인 → 취출 상태 → 설비 재현성 → 마지막에 사출조건 세부 조정
사출품질은 조건 하나만 잘 맞춘다고 계속 유지되지 않습니다.
재료, 금형, 설비가 동시에 안정돼야 같은 Setting 값으로도 양산 품질이 반복해서 유지됩니다.
같은 불량이 계속 돌아온다면 저는 조건값보다 먼저 Vent, Cooling, Ejection이 바뀌지 않았는지를 다시 보는 편이 시간을 훨씬 줄인다고 봅니다.
사출성형 FAQ
사출이 잘 되다가 갑자기 Short Shot이 늘면 압력을 올려야 하나요?
압력을 올리면 일시적으로 개선될 수 있지만 갑자기 발생한 문제라면 Vent 막힘, Gate 오염, Nozzle·Sprue 접촉과 재료 공급상태부터 확인하는 편이 좋습니다.
Boss 주변 Sink는 보압을 더 주면 해결되나요?
보압을 올리면 Sink가 줄어들 수 있지만 내부응력이 증가할 수 있습니다. Boss 두께, Rib 접합부, Gate 위치와 Gate Seal Time을 같이 확인해야 재발 가능성을 줄일 수 있습니다.
투명제품에서 은줄과 미세기포가 계속 생깁니다
재료 건조와 Vent가 가장 먼저 확인할 항목입니다. PC·PMMA 등 흡습성 재료는 건조조건과 원료 노출시간이 달라져도 외관이 바로 흔들릴 수 있습니다.
Flash가 늘면 형체력을 올리는 것이 맞나요?
형체력 부족이 원인일 수도 있지만 Parting Surface 손상, Mold 정렬불량, Guide 계통 마모, 사출압력 과다도 같이 확인해야 합니다.
다수 캐비티에서 하나만 중량이 작습니다
Runner Balance, Gate 단면, 해당 Cavity의 Vent와 Cooling 차이를 먼저 확인하는 것이 좋습니다. 전체 사출조건을 동시에 바꾸면 정상 Cavity가 오히려 나빠질 수 있습니다.
취출 후 백화가 생기는 이유는 무엇인가요?
Draft 부족, Ejector 접촉면적 부족, 표면 Drag, 과도한 취출속도와 제품온도가 영향을 줄 수 있습니다. Pin 개수만 늘리기보다 취출하중이 어떻게 분포되는지를 같이 확인합니다.
금형 수축률 계산기는 그대로 적용해도 되나요?
설계 초기값으로는 사용할 수 있지만 최종값은 Resin Datasheet와 실제 Trial 측정결과를 기준으로 보정해야 합니다. 특히 GF 강화재와 결정성 수지는 방향별 수축 차이가 커질 수 있습니다.


