NX 2606 Planar Deburring 앞뒤 모따기 한 공정 설정법|Front·Back Chamfer Mill·Overlap·진입 높이
평판 브래킷, 금형판, 지그 플레이트처럼 외곽과 관통홀이 많은 부품은 윗면 Chamfer와 아랫면 버 제거를 서로 다른 CAM Operation으로 만드는 경우가 많습니다.
하지만 NX 2606 Planar Deburring에서는 현재 Setup에서 공구가 양쪽 Edge에 실제로 접근할 수 있다면 Topside·Bottom side·Both side를 선택해 앞·뒤 모따기를 하나의 Operation에서 관리할 수 있습니다.
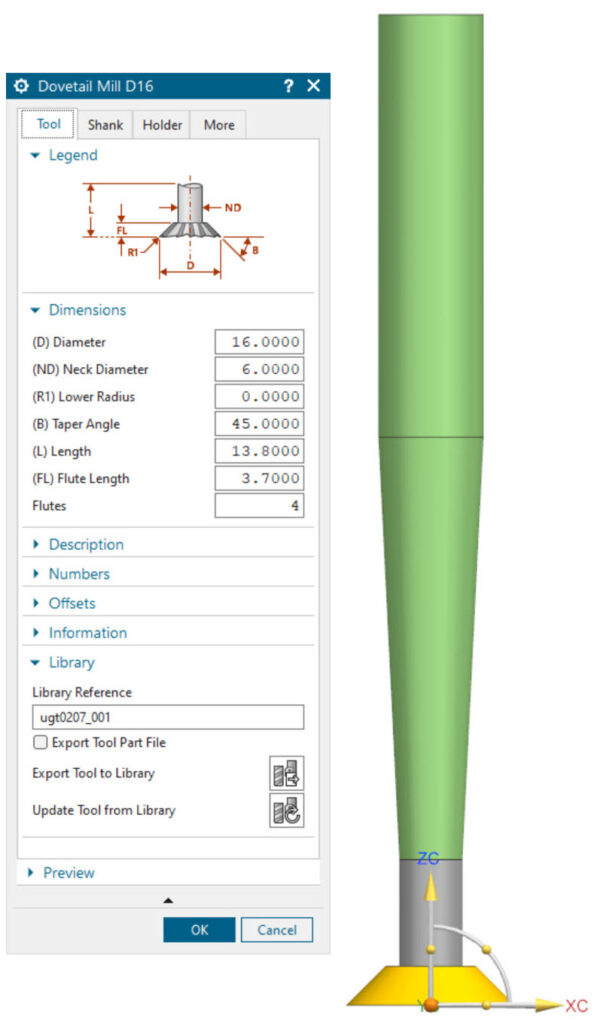
Siemens가 공개한 NX for Manufacturing 2606에서는 Planar Deburring이 확장되면서 Front Chamfer Mill, Back Chamfer Mill, Dovetail Mill, Spherical Mill을 지원하고, Closed Contour를 위한 Overlap distance, Engage·Retract Motion의 Height Control과 Linear Engage가 추가됐습니다.

NX Planar Deburring Topside·Bottom side·Both side 차이
Planar Deburring은 평판 부품의 외곽, 포켓, 관통홀 주변 Edge를 자동으로 찾아 Chamfer 또는 Edge Break Toolpath를 생성하는 기능입니다.
실제 CAD 모델에 C0.2·C0.5 Chamfer가 만들어져 있지 않은 Sharp Edge도 인식할 수 있다는 점이 장점이지만, NX가 Edge를 찾았다는 사실과 실제 공구가 해당 Edge를 안전하게 절삭할 수 있다는 것은 별개의 문제입니다.
한 Operation으로 묶기 좋은 조건
- 같은 MCS와 같은 척킹 상태에서 상·하단 Edge까지 실제 Cutting Edge가 도달합니다.
- 상·하단의 Chamfer 또는 Edge Break 요구가 동일하거나 하나의 Tool Definition으로 관리할 수 있습니다.
- Tool Neck·Shank·Holder가 Part·Fixture·Clamp를 피합니다.
- 자동 인식 Edge에서 정밀면·나사산·Seal 면 등을 제외했습니다.
- Overlap과 Engage·Retract 조건을 공통 기준으로 적용할 수 있습니다.
별도 Setup 또는 Operation이 나은 경우
- 하단 Edge가 바이스 Jaw·Table·Support Block에 가려져 있습니다.
- 실제 가공에서 부품을 뒤집어야 합니다.
- Top과 Bottom의 Chamfer Size 또는 Angle이 다릅니다.
- 서로 다른 공구나 Feed·Speed가 필요합니다.
- Back Chamfer Tool의 Neck·Shank·Holder Collision이 발생합니다.
- Press Fit Hole·Seal Surface처럼 별도 검사기준이 적용됩니다.
| Side | 적합한 상황 | 우선 확인 |
|---|---|---|
| Topside | 현재 Tool Axis에서 상단 Edge만 처리 | 하단 출구 Burr |
| Bottom side | Back Cutting Edge가 하단에 접근 | Neck·Holder 간섭 |
| Both side | 동일 Setup에서 양측 절삭 가능 | Fixture 차단 여부 |
Both side 한 공정 통합 가능여부 판정도구
아래 판정도구는 JavaScript를 사용하지 않고 WordPress의 Custom HTML 블록에서 작동하도록 radio input + CSS :checked 방식으로 구성했습니다.
Planar Deburring 양면 통합 판정
Topside와 Bottom side를 하나의 Both side Operation으로 관리할 수 있는지 확인합니다.
선택 조건 판정
같은 척킹에서 상·하단 Edge에 접근 가능합니다. Generate 후 Overlap, Engage·Retract, Tool Assembly·Fixture와 Post NC를 최종 확인하세요.
Fixture 또는 Table이 Bottom Edge를 가립니다. 부품 반전과 두 번째 MCS를 검토하세요.
실제 가공에서 부품을 뒤집어야 한다면 현재 Setup의 Both side에 억지로 포함하지 않습니다.
Cutting Edge가 닿더라도 Neck·Shank·Holder Collision이 발생합니다.
상·하단 공구가 다르면 Tool Change와 Feed·Speed·Compensation을 별도로 관리하는 편이 안전합니다.
Chamfer Size·Angle·검사기준이 다르면 하나의 Parameter로 묶지 않는 것이 좋습니다.
Section View에서 실제 Back Cutting Edge가 Edge에 닿는지 확인합니다.
Fixture와 작업표준을 기준으로 부품 반전 여부를 먼저 결정합니다.
Holder 실측치, Tool Runout, Clamp 위치까지 포함해 여유를 확인합니다.
Tool과 Part만 사용한 Collision Check는 실제 Setup의 안전을 보장하지 않습니다.
Exclude Edge, Closed Contour Overlap, Linear Engage, Engage·Retract Height, IPW, Cutter Compensation과 Post NC의 Rapid Move를 확인합니다.
NX 2606 Planar Deburring Operation 생성방법
MCS·Blank·Fixture·IPW 먼저 준비
Operation부터 만들기보다 Part, Blank, MCS, Fixture와 Tool Assembly를 실제 Setup과 동일하게 구성하는 것이 먼저입니다.
- MCS Z+가 실제 Spindle 접근방향과 맞는지 확인
- Blank와 IPW가 이전 가공상태를 반영하는지 확인
- Vice·Clamp·Support·Table을 Fixture에 포함
- STEP 데이터의 Split Face·중복 Edge·불량 Geometry 정리
- 도면의 C0.5×45°와 단순 Edge Break 구분
STEP 형상을 수정해야 한다면 NX Synchronous Modeling으로 STEP 형상 수정하는 방법을 참고할 수 있습니다.
Create Operation 설정순서
- Create Operation에서 사용 중인 Milling Template의 Planar Deburring을 선택합니다.
- Program·Tool·Geometry·Method Group을 현재 Setup과 연결합니다.
- 실제 공구 카탈로그와 일치하도록 Chamfer Tool을 정의합니다.
- Part Geometry와 자동 인식된 Edge를 확인합니다.
- 필요 없는 정밀 Edge는 Exclude합니다.
- Topside·Bottom side·Both side 중 실제 접근가능 범위를 선택합니다.
- Chamfer Size·Cut Direction을 설정합니다.
- Closed Contour에는 필요한 만큼 Overlap을 적용합니다.
- Engage·Retract Height와 Linear Engage를 검토합니다.
- Generate 후 Tool·Holder·Fixture를 포함해 Verify합니다.

자동 인식된 Edge를 모두 가공하면 안 되는 이유
Planar Deburring의 장점은 모델링된 Chamfer뿐 아니라 Sharp Edge까지 자동 인식한다는 점입니다.
하지만 NX가 찾아낸 Edge를 무조건 모두 가공하면 Press Fit Hole, Thread 시작부, Seal Contact Surface, 기준면, 별도의 Chamfer Size가 필요한 부분까지 불필요하게 절삭될 수 있습니다.

Siemens는 Planar Deburring에서 불필요한 Edge를 제외하고, 필요하다면 제외한 Edge를 다른 Tool과 별도 Operation으로 처리할 수 있도록 기능을 제공하고 있습니다.
Front·Back Chamfer Mill·Dovetail·Spherical Mill 선택
| Tool | 적합한 형상 | 확인값 | 주요 위험 |
|---|---|---|---|
| Front Chamfer Mill | 상단 외곽·포켓 입구 | Front Angle·Cut Diameter | Tool Catalog와 NX 정의 불일치 |
| Back Chamfer Mill | 관통형상 하단 Edge | Back Angle·Neck·Shank | 상면·Holder Collision |
| Dovetail Mill | 하단 Lip·Undercut | Neck Diameter·Length·Angle | 목부 휨·Runout·진동 |
| Spherical Mill | 부드러운 Edge Break | Ball Diameter·Contact Point | 일정 Chamfer 폭 관리 |
Overlap distance로 폐곡선 이음 자국 줄이기
Closed Contour의 시작점과 종료점은 화면에서 서로 맞닿아 보여도 실제 절삭에서는 작은 미가공 버가 남거나 이음부만 밝게 재절삭되는 경우가 있습니다.
NX 2606에 추가된 Overlap distance를 사용하면 종료 Toolpath가 시작점을 일정거리 지나도록 만들어 Gap 발생을 줄일 수 있습니다.
Overlap 값은 클수록 좋은 것이 아닙니다.
- 부족 → 시작점 근처 잔버·Gap
- 과대 → 같은 영역을 두 번 절삭해 밝은 자국 또는 과모따기
- 권장 → 도면 허용범위 안에서 필요한 최소 중첩부터 검증
Overlap 검증순서
- Start Point가 Seal·기준면·외관면에 위치하는지 확인합니다.
- 최소 Overlap부터 적용합니다.
- Cut Direction과 Spindle Rotation을 확인합니다.
- Verify에서 이음부분만 저속으로 확인합니다.
- Post 후 마지막 NC Block과 시작 Block을 비교합니다.
Engage·Retract Height와 Clearance 차이
| 설정 | 역할 | 낮을 때 위험 | 높을 때 영향 |
|---|---|---|---|
| Engage Height | 절삭점 접근 시작 높이 | 급격한 물림·상면 접촉 | 공중이동 증가 |
| Retract Height | 절삭 종료 후 이탈 높이 | 측면 긁힘·Fixture 접근 | Cycle Time 증가 |
| Linear Engage | 직선방향 진입 | Clamp 방향으로 진입 가능 | 복잡한 형상에서 이동거리 증가 |
| Clearance / Safe | 장거리 Rapid 이동 안전 | Part·Fixture 충돌 | 비절삭시간 증가 |
Cycle Time을 먼저 줄이기보다 Engage·Retract와 Clearance를 충분히 설정한 뒤 Tool Assembly·Fixture Verify에서 안전여유를 확인하면서 줄이는 편이 좋습니다.
NX Planar Deburring Verify와 NC 출력 확인
- Edge 범위 → Top·Bottom Edge와 Excluded Edge 확인
- Cutting Tool → 실제 Cutter Geometry 확인
- Neck·Shank·Holder → 공구 전체 Assembly 표시
- Fixture → Vice·Clamp·Support·Table 포함
- IPW → Bottom 출구와 Closed Contour 잔재 확인
- Post NC → Tool Call·Compensation·MCS·Plane·Safe Move 확인
실제 Machine에서는 Postprocessor, Controller, Tool Offset, Work Offset, Machine Limit와 Fixture 실측 위치가 함께 작동합니다. 새로운 Tool Type이나 Post 조합은 회사의 실제 가공 승인절차를 따라야 합니다.
증상별 Planar Deburring 오류 해결
| 증상 | 가능한 원인 | 확인순서 |
|---|---|---|
| Both side인데 하단 버가 남음 | Edge 누락·Cutting Edge 미도달 | Edge → Tool Contact → Fixture |
| Start Point에 작은 버 | Overlap 부족 | Start Point → Overlap → Engage |
| 이음부 과절삭 | Overlap 과대·Runout | Overlap 축소 → Tool 상태 |
| Holder가 상면에 가까움 | Neck·Holder 정의오류 | Catalog → Tool Definition → Verify |
| Chamfer 폭이 맞지 않음 | Tool Angle·접촉점·Compensation | Drawing → Tool → Compensation |
| 정밀 Hole까지 가공 | Exclude Edge 누락 | Edge 분류 → Exclude |
| Linear Engage가 Clamp 방향 | 진입방향 미검증 | Start·Direction·Height |
| Post 후 반대쪽 이동 | MCS·Axis·Compensation | CAM Path와 NC Block 대조 |
NX 2606 Planar Deburring 실무 최종 체크리스트
- MCS Z+와 실제 Spindle 방향이 일치합니다.
- Both side가 가능한 이유를 실제 Cutter 접근으로 확인했습니다.
- 부품 반전이 필요하면 별도 Setup과 MCS를 사용했습니다.
- Front·Back Chamfer Tool Definition이 실제 카탈로그와 일치합니다.
- Neck·Shank·Holder·Arbor까지 모델링했습니다.
- Vice·Clamp·Fixture·Table까지 Collision Check에 포함했습니다.
- Press Fit·Thread·Seal·기준 Edge를 제외했습니다.
- Overlap은 필요한 최소 범위로 설정했습니다.
- Linear Engage 방향이 Fixture를 피합니다.
- Engage·Retract Height와 Clearance를 별도로 검증했습니다.
- IPW에서 하단 Burr와 이음부 잔재를 확인했습니다.
- Post NC의 Tool Call·Compensation·MCS·Rapid Move를 확인했습니다.
Planar Deburring을 도면 요구와 연결할 때
Deburring은 단순히 날카로운 Edge를 없애는 마지막 작업이 아닙니다.
- 체결 Hole Chamfer → Bolt 삽입성과 조립성
- Connector 주변 Edge → Harness 손상 가능성
- 금형 Plate Pocket → Insert 안착과 작업자 안전
- Seal Edge → 접촉 폭과 누설성능
- Press Fit Hole → 유효 압입길이
도면에 C0.5×45°처럼 크기가 명확히 정의돼 있다면 단순 Burr Removal과 구분해야 하며, Spherical Tool처럼 접촉점에 따라 Chamfer Width가 달라지는 공구는 검사기준까지 함께 검토합니다.
PMI와 Drafting 공차가 맞지 않는다면 NX PMI와 Drafting 공차 불일치 점검방법을 함께 확인합니다.
다른 Component의 Geometry를 Manufacturing Part에서 참조하는 구조라면 NX WAVE Geometry Linker Inter Part Design을 통해 Linked Body가 최신 상태인지 확인합니다.
NX 2606 Planar Deburring FAQ
Both side를 선택하면 부품을 뒤집지 않아도 되나요?
항상 그렇지는 않습니다. Both side는 현재 Setup에서 접근 가능한 Topside와 Bottom side Edge를 하나의 Operation으로 관리하는 기능입니다. 실제 뒷면이 바이스나 테이블에 가려 있다면 부품 반전과 별도 Setup이 필요합니다.
Back Chamfer Mill은 무엇을 가장 먼저 확인해야 하나요?
Back Cutting Edge가 Bottom Edge에 도달하는 것뿐 아니라 Neck, Shank, Holder가 Part와 Fixture를 피하는지 확인해야 합니다. 실제 공구 카탈로그 치수를 NX Tool Definition과 맞추는 것이 중요합니다.
Overlap distance는 크게 넣을수록 좋은가요?
아닙니다. 너무 작으면 시작점에 미가공 Burr가 남을 수 있고 너무 크면 같은 위치를 반복 절삭해 과모따기나 광택 차이가 발생할 수 있습니다. 필요한 최소값부터 Verify합니다.
Spherical Mill로 C0.5 45도 Chamfer를 가공해도 되나요?
부드러운 Edge Break에는 사용할 수 있지만 일정한 Chamfer 폭과 각도를 관리해야 하는 치수형 Chamfer에서는 Contact Point에 따라 결과가 달라질 수 있습니다. 도면 허용값과 검사방법을 먼저 확인합니다.
Planar Deburring이 자동으로 찾은 Edge는 모두 가공해야 하나요?
아닙니다. Thread, Press Fit, Seal Surface, 기준면, 다른 Chamfer Size가 필요한 Edge는 Exclude하거나 다른 Operation으로 분리해야 합니다.
Engage Height와 Clearance는 같은 설정인가요?
다릅니다. Engage와 Retract Height는 절삭점 근처의 진입과 이탈을 제어하고, Clearance나 Safe Position은 장거리 이동과 Tool Change의 안전을 담당합니다.
Verify에서 충돌이 없으면 바로 CNC에서 실행해도 되나요?
아닙니다. 실제 CNC에서는 Postprocessor, Controller, Tool Offset, Work Offset, Machine Limit와 실제 Fixture 위치가 함께 작동합니다. Post NC와 회사의 첫 가공 승인절차까지 확인해야 합니다.
NX 2512 이전 버전에서도 Both side를 사용할 수 있나요?
이 글에서 설명하는 Topside, Bottom side, Both side 선택과 Front 및 Back Chamfer Mill 지원, Closed Contour Overlap, Engage 및 Retract Height, Linear Engage 확장은 NX for Manufacturing 2606 공식 기능을 기준으로 합니다. 이전 릴리스는 사용할 수 있는 Parameter가 다를 수 있습니다.
NX Planar Deburring 최종 정리
NX 2606 Planar Deburring의 Both side는 평판 부품의 상·하단 Edge를 하나의 Operation으로 관리할 수 있게 해주는 유용한 기능입니다.
하지만 Operation 수를 줄이는 것이 목적이 되어서는 안 됩니다.
같은 척킹에서 Cutting Edge가 Bottom side까지 실제로 접근하고, Neck·Shank·Holder·Fixture Collision이 없으며, 상·하단 Chamfer 품질조건이 같을 때 Both side를 사용하는 것이 좋습니다.
반대로 실제 공정에서 부품을 뒤집어야 하거나 Fixture가 하단을 막고 있다면 두 번째 Setup과 별도의 MCS·IPW를 만드는 것이 실제 현장과 일치합니다.
마지막으로 Closed Contour의 Overlap과 Engage·Retract Height, Linear Engage를 검증하고 Tool·Holder·Fixture를 포함한 Verify와 Post NC를 확인해야 실제 가공에서도 반복 가능한 Planar Deburring 공정을 만들 수 있습니다.
함께 보면 좋은 관련글
- NX Mold Wizard 없이 Core·Cavity 금형 모델링
- NX Synchronous Modeling STEP 형상 수정
- NX WAVE Geometry Linker
- NX PMI와 Drafting 공차 불일치 해결


