NX 2606 공구측정 사이클 설정|Renishaw·Blum-Novotest 프로브와 포스트프로세서 검증
NX 2606에서 On-Machine Probing 작업을 추가했는데 Renishaw 또는 BLUM 공구측정 사이클이 보이지 않거나, NC에는 측정 호출이 생성됐지만 실제 CNC에서 실행되지 않는 문제는 한 군데 설정만 확인해서 해결하기 어렵습니다.
NX CAM Operation이 정상이어도 Postprocessor → CNC Controller → Probe Macro → Tool Number → Offset Register가 연결되지 않으면 실기계에서는 전혀 다른 증상이 나타납니다.
따라서 먼저 NX에서 Operation 자체가 없는지, NC 출력만 누락되는지, 기계에서 Macro Alarm이 발생하는지, 측정 후 Tool Offset만 업데이트되지 않는지를 나눠 보는 것이 빠릅니다.
① 작업 목록에 Tool Setting이 없다면 NX 기능·Operation Type·Template·License를 확인합니다.
② NX Operation은 있지만 NC에 호출이 없다면 Postprocessor와 Probing Layer를 확인합니다.
③ NC는 생성됐지만 기계에서 Macro/Cycle Alarm이 발생하면 CNC Option·Macro·Probe Interface를 확인합니다.
④ 측정은 정상인데 Offset만 바뀌지 않으면 Tool Number·H/D Offset·Result Variable·쓰기 방식을 대조합니다.
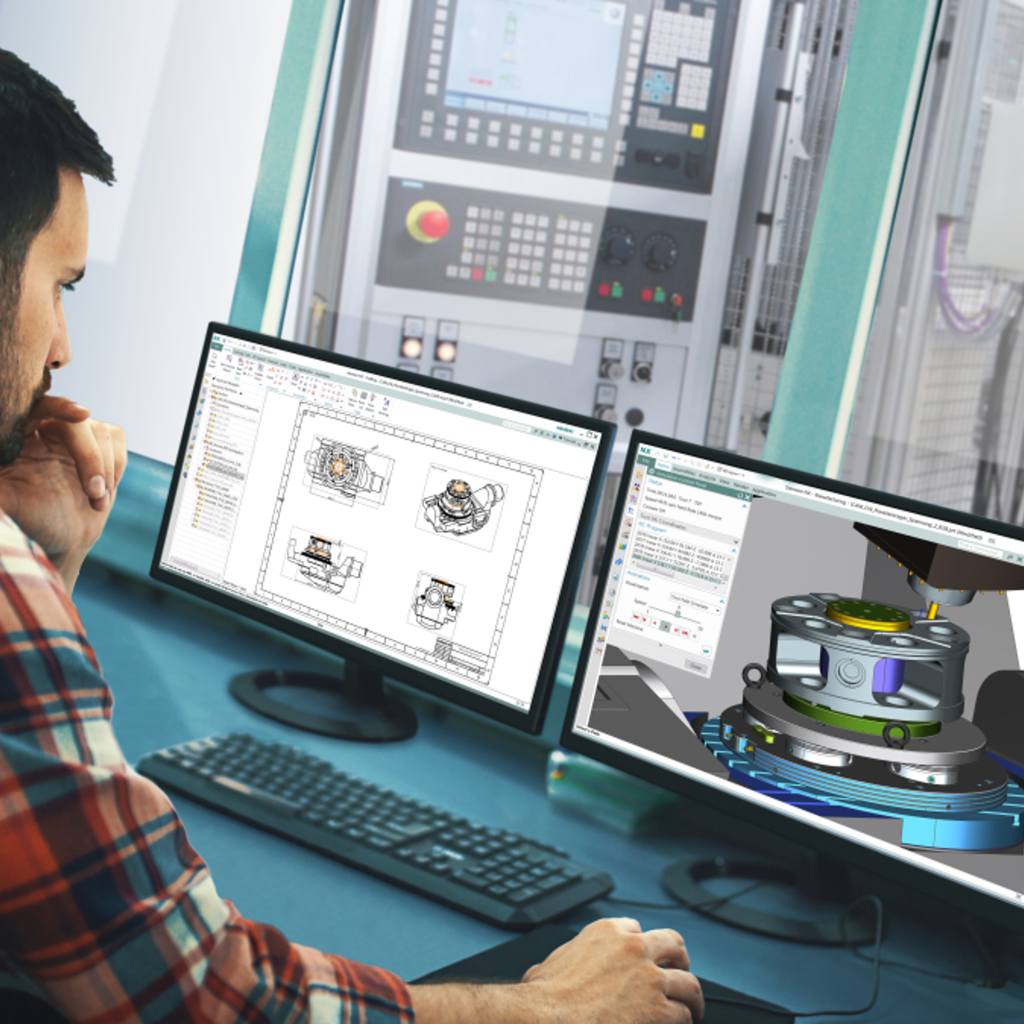
NX 2606 On-Machine Probing에서 달라진 점
NX 2606 Manufacturing에서는 On-Machine Probing이 공작물 측정뿐 아니라 Tool Setting, Tool Wear Compensation, Broken Tool Detection과 Cut-Measure-Cut까지 CAM Workflow 안에서 연결되는 방향으로 강화됐습니다.
특히 Renishaw와 Blum-Novotest의 접촉식 및 비접촉식 Tool Setting Cycle을 위한 기능과 Postprocessor Layer가 추가됐으며 Fanuc, SINUMERIK, Heidenhain, Mazak, Okuma, Makino, Brother, Fagor, Mitsubishi 계열 Controller가 공식 안내에 포함되어 있습니다.
실제 Machine Tool에는 Probe Interface, Controller Option, 제조사 Cycle·Macro, Tool Offset 구조와 안전 Sequence가 별도로 준비되어 있어야 합니다. Post만 교체하고 바로 양산 NC를 실행하는 방식은 피해야 합니다.
Tool Length·Diameter 측정, Wear Compensation과 Broken Tool Detection에 활용합니다.
가공품의 위치·형상·Hole·Boss 등을 측정하고 좌표와 가공 결과를 판단합니다.
NX의 측정 Operation을 실제 Controller가 처리할 Cycle·Variable·NC Sequence로 변환합니다.
가공 → 측정 → 제한된 보정 → 필요한 구간 재가공을 하나의 Closed-loop Workflow로 연결합니다.

NX 2506부터 이어진 측정기능과 2606의 차이를 같이 보고 싶다면 Siemens NX 2506·2606 기능 차이와 On-Machine Probing도 함께 참고할 수 있습니다.
설정 전에 준비할 장비 정보 6가지
On-Machine Probing 문제는 NX 메뉴를 먼저 뒤지는 것보다 현재 기계와 Controller, Probe, 설치 Cycle과 Post 정보를 먼저 적어두는 것이 원인 분리에 더 도움이 됩니다.
| 준비 항목 | 확인 내용 | 이유 |
|---|---|---|
| 공작기계 | 제조사, Model, 축 구성, Mill·Turn·Multitask | 같은 Controller도 Machine Builder별 Sequence와 M Code가 다를 수 있습니다. |
| CNC Controller | Fanuc·SINUMERIK·Heidenhain 등 정확한 모델과 Version | Cycle 호출과 Variable·Offset 방식이 달라집니다. |
| Probe·Tool Setter | Renishaw·BLUM 모델, Contact·Laser 방식, Receiver·Interface | 접근조건, 신호처리, 세척과 측정방식이 달라집니다. |
| Machine Cycle | Controller에 실제 설치된 측정 Macro·Cycle Version | NC가 Cycle을 호출해도 기계에 Subprogram이 없으면 실행할 수 없습니다. |
| Postprocessor | Post 이름, 수정일, 지원 NX Version, Probing Layer | 일반 가공용 Post에는 측정 Event Mapping이 빠져 있을 수 있습니다. |
| Tool Mapping | NX Tool Number, NC T Number, Pocket, H/D, Wear Register | 측정값이 엉뚱한 Tool Offset에 기록되는 것을 막습니다. |
공구측정과 부품측정을 구분합니다
Tool Setting은 공구 Length·Diameter·Wear·Breakage를 판단하는 작업이고 Workpiece Probing은 가공품이나 기준좌표를 측정하는 작업입니다.
Operation 이름도 TOOL_LENGTH_T12, TOOL_BREAK_T12, PART_BORE_D30처럼 목적을 구분해 두면 Post Output과 Machine Log를 비교할 때 빠릅니다.
MCS·WCS와 측정 Datum을 먼저 확인합니다
특히 Workpiece Probing과 Cut-Measure-Cut에서는 MCS·WCS와 도면 기준을 잘못 잡으면 오차의 방향 자체를 반대로 판단할 수 있습니다.
좌표계 관계가 헷갈린다면 NX Datum CSYS와 WCS 절대좌표 설정에서 기준을 먼저 확인하는 것이 좋습니다.
기존 Offset Table을 기록한 뒤 시험소재, 단일 Tool, Dry Run·Single Block·낮은 Feed Override 등 회사의 Machine Commissioning 절차로 NC와 Probe 동작을 검증하세요.
NX 2606 공구측정 설정 순서
- Manufacturing Setup을 먼저 확인합니다.
MCS, Workpiece, Part, Blank와 Machine Setup이 정상인지 확인합니다. 기존 Part에서만 문제가 난다면 새 Test Part로 같은 조건을 만들어 데이터 문제와 설치 문제를 구분합니다. - 측정 목적에 맞는 Operation을 선택합니다.
Tool Length, Tool Diameter, Wear Check, Broken Tool Detection 또는 Workpiece Probing 가운데 실제 목적을 구분합니다. - 측정 대상 Tool과 Tool Number를 확인합니다.
NX Tool Number, NC T Number, Pocket과 실제 Machine Magazine이 같은 Tool을 가리키는지 확인합니다. - Probe 접근과 안전조건을 설정합니다.
Contact 방식은 접근축과 Retract, Laser 방식은 Beam 위치, Tool Rotation과 오염·Coolant 조건을 같이 확인합니다. - 처음에는 결과 확인만 수행합니다.
자동 Offset Update 전에 실제 측정값의 단위와 부호가 정상인지 확인합니다. - 현재 Machine·Controller용 Post를 선택합니다.
Post 이름만 보고 판단하지 말고 Probing·Tool Setting Layer와 Sample NC를 확인합니다. - Post Process 결과에서 측정 Sequence를 확인합니다.
Tool Call, Spindle/Coolant 상태, Safe Position, Measurement Cycle, Result Variable, Offset Write와 Failure Branch를 하나의 흐름으로 봅니다. - Simulation과 실기계 Commissioning을 분리합니다.
NX Simulation 성공은 실제 Controller Macro와 Probe 신호, Offset Write까지 검증했다는 뜻이 아닙니다.
Post Hub와 Post Configurator에서 확인할 부분

| 확인 위치 | 확인 내용 | 판단 기준 |
|---|---|---|
| Post Process | Machine, Controller, Post, Output Unit | 현재 실기계 구성과 일치 |
| Post Hub | Post Documentation과 Sample NC | 필요한 Machine·Controller와 기능 확인 |
| Post Configurator | Layer, Event Mapping, Property와 Variable | Probing Operation이 NC 출력으로 처리됨 |
| Sample NC | Cycle Call, Result Variable, Offset Update | 측정부터 결과처리까지 Sequence가 존재 |
| Regression Compare | 기존 NC와 수정 Post NC 비교 | 의도한 Probing 관련 블록만 변화 |
Postprocessor가 하는 역할부터 정리할 필요가 있다면 CAM Post Process 뜻과 CNC 포스트프로세서 설정값을 함께 참고할 수 있습니다.
CAM Notes의 TCL Logic은 어디에 쓰이나
NX 2606에서는 CAM Notes 안의 TCL Logic을 Post Configurator 명령과 연결해 계산값·조건문·Variable Assignment 같은 Adaptive NC Output에 활용하는 기능이 강화됐습니다.
이 기능은 Notes에 TCL 문장을 입력하면 모든 Post에서 자동 실행되는 구조라고 생각하면 안 됩니다. 현재 Post Layer가 해당 Logic을 처리하도록 구성되어 있는지 확인해야 합니다.
계산값을 NC Comment로 출력 → 조건 분기 확인 → Alarm Branch 검증 → 시험소재에서 Correction 방향 확인 → 마지막에 Offset Write 허용 순으로 단계화하면 문제 발생 위치를 찾기 쉽습니다.
Renishaw와 BLUM Tool Setter 차이
NX에서 제조사 이름만 Renishaw에서 BLUM으로 바꾼다고 동일한 조건으로 사용할 수 있는 것은 아닙니다. Contact·Non-contact 방식, Interface, Measuring Cycle과 Controller Result 처리를 실제 장치 기준으로 확인해야 합니다.
| 구분 | 주요 용도 | 현장에서 확인할 부분 |
|---|---|---|
| Renishaw Contact Tool Setter | Tool Length·Diameter, Broken Tool Detection | Stylus 위치, 접근방향, 접촉면, Chip·Coolant 상태 |
| Renishaw Non-contact Laser | Length·Diameter, Tool Condition, Run-out 등 | Beam 위치, 공구회전, Optical Contamination과 Air Supply 조건 |
| BLUM Z-Nano | Tool Length와 Broken Tool Detection | 측정면, Signal 방식, Tool Geometry와 Probe Force |
| BLUM LaserControl 계열 | Non-contact Tool Measurement·Monitoring | Beam 상태, 세척, Rotation과 Controller Cycle |
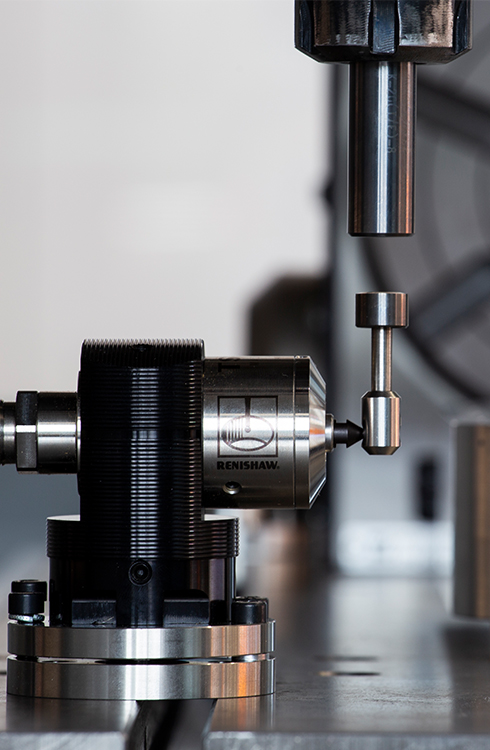
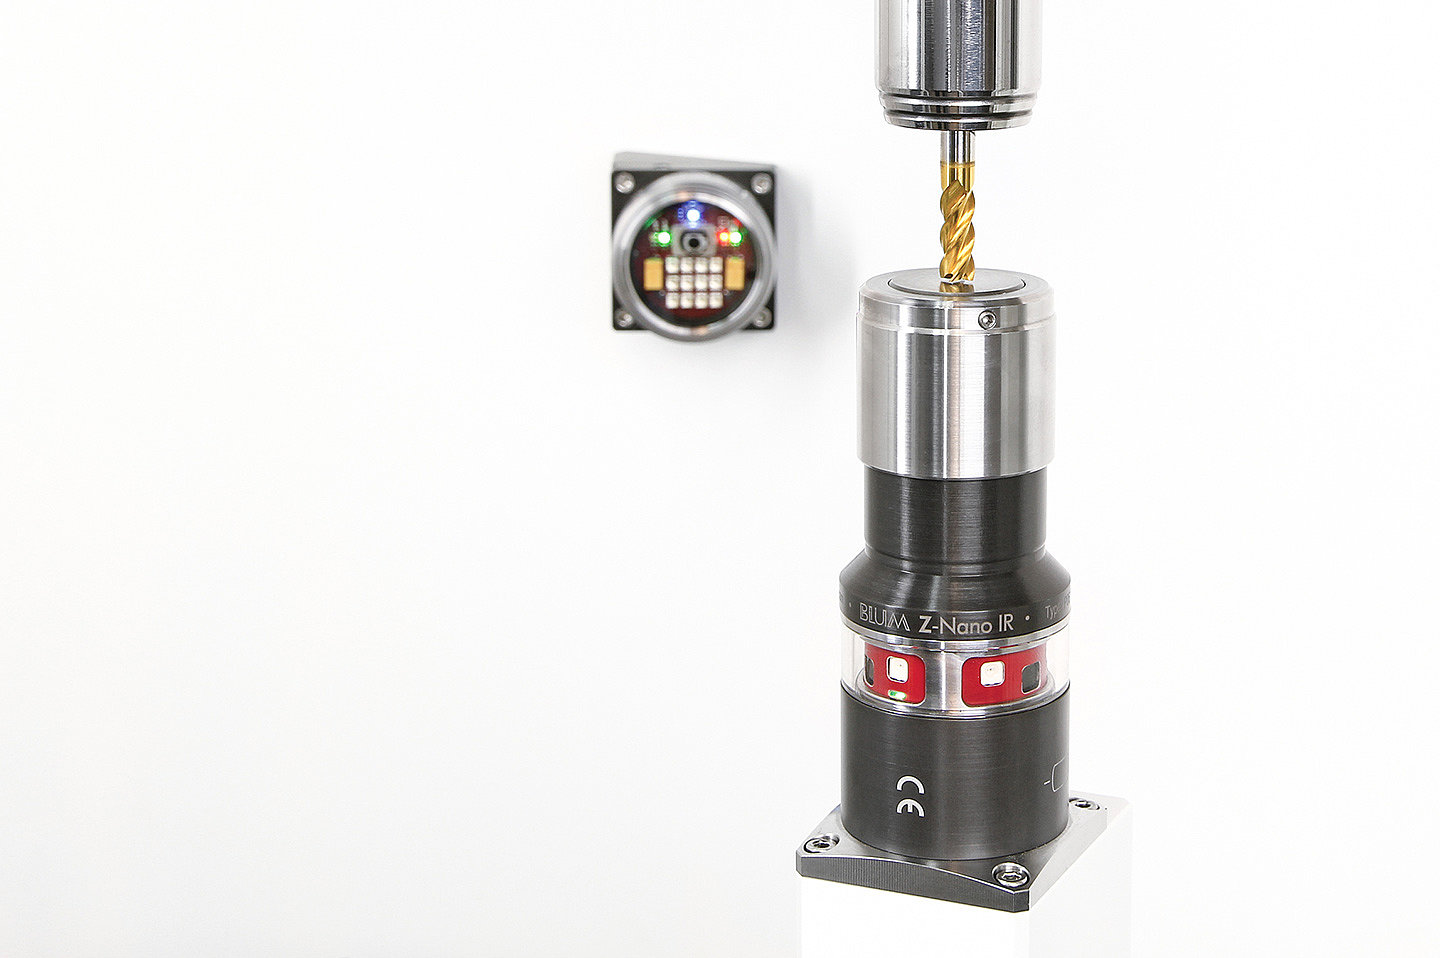
반복 측정값 자체가 흔들리면 Chip·Coolant·Thermal Condition·Probe Surface·Tool Vibration을 먼저 보고, 반복값은 안정적인데 Offset만 갱신되지 않으면 Post Result Variable과 Tool Offset Mapping을 먼저 보는 편이 빠릅니다.
NX 2606 공구측정 오류 자동 진단
현재 증상을 선택하면 NX, Postprocessor, CNC Macro, Offset Mapping 가운데 우선 확인할 위치가 자동으로 표시됩니다.
증상별 NX 2606 공구측정 오류 해결방법
Tool Setting Cycle이 작업 목록에 보이지 않을 때
- 현재 Application이 Manufacturing인지 확인합니다.
- Workpiece Probing과 Tool Setting Operation을 혼동하지 않았는지 확인합니다.
- 회사 Template·Resource가 현재 NX 환경과 맞는지 확인합니다.
- Tool Library와 Machine Resource가 정상인지 확인합니다.
- 새 Test Part에 최소 Setup과 Tool 하나만 만들어 비교합니다.
- 새 Part에서는 보인다면 기존 Part·Template 문제부터 해결합니다.
재설치 전에 Test Part를 만드는 이유
특정 Part에서만 Operation이 보이지 않는다면 NX 전체 설치보다 해당 Part의 Manufacturing Data나 회사 Template 문제일 가능성을 먼저 의심할 수 있습니다. 같은 Machine·Tool·Post를 이용한 최소 Test Part가 원인 분리에 유용합니다.
측정 Operation은 있지만 NC 호출이 없을 때
- 측정 Operation을 제외한 NC와 포함한 NC를 비교합니다.
- Post Message·Log에서 해당 Operation을 인식했는지 확인합니다.
- Probing·Tool Setting용 Post Layer가 있는지 확인합니다.
- Operation이 Suppressed 또는 출력 제외된 상태인지 확인합니다.
- 다른 Machine용 Post로 임의 변경하지 않습니다.
- Post 수정은 한 항목씩 적용하고 NC Diff를 기록합니다.
Unsupported Cycle·Unknown Macro Alarm이 발생할 때
NX 고장만을 의미하는 것은 아닙니다. Controller에 필요한 Cycle이 설치되지 않았거나 Macro Number·Input Parameter·Version이 다른 경우에도 발생할 수 있습니다.
- Alarm Number와 발생 NC Block을 그대로 기록합니다.
- Controller Memory에 필요한 Macro·Subprogram이 존재하는지 확인합니다.
- Probe Receiver와 Interface Signal을 확인합니다.
- Machine Builder와 Probe Manufacturer의 Controller용 Cycle 자료를 대조합니다.
- NC Input Parameter와 Result Variable이 현재 Cycle Version과 맞는지 확인합니다.
측정은 되는데 Tool Offset이 바뀌지 않을 때
Probe가 정상적으로 Trigger되고 Measurement Result가 계산되는 것과 Tool Offset Table에 그 결과를 쓰는 것은 별개의 단계입니다.
| 확인항목 | NX | NC | Machine |
|---|---|---|---|
| Tool 식별 | Tool Name·Number | T Call | 실제 Magazine·Pocket |
| Length | Tool Length 목적 | Result·H Write | Length Offset Register |
| Diameter | Diameter·Radius 정의 | D/Radius Result | Radius·Diameter 기준 |
| Wear | Wear Mode·Limit | Increment·Absolute 처리 | Wear Table |
| Breakage | Tolerance·Fail Condition | Alarm·Branch | 실제 Stop·Sister Tool 동작 |
Cut-Measure-Cut 후 치수가 반대로 움직일 때
측정값 - 목표값의 부호와 실제 CNC Tool Wear Offset이 치수에 미치는 방향은 같은 개념이 아닙니다. Internal·External Feature, Radius·Diameter 정의, Controller의 Wear 방향에 따라 결과가 달라질 수 있습니다.
먼저 자동 Correction을 비활성화한 상태에서 측정값을 기록하고, 회사 공정·장비 허용범위 안의 작은 시험값으로 실제 치수가 어느 방향으로 움직이는지 검증한 뒤 자동화 한계를 정의하세요.
Probe 접근 중 간섭 위험이 있을 때
측정 Point가 형상 위에 정확히 존재해도 Probe Body, Stylus, Holder가 Fixture나 Part와 충돌할 수 있습니다. 깊은 Pocket이나 경사면에서는 Point만 보지 말고 전체 Probe Envelope와 Approach·Retract를 봅니다.
단면과 Component 간섭 확인은 NX View Section·Simple Interference 간섭체크도 함께 활용할 수 있습니다.
Cut-Measure-Cut 적용순서와 가공 편차 계산기
Cut-Measure-Cut은 측정값을 무조건 Tool Offset에 더하거나 빼는 기능이 아니라 측정 기준 → 원인 판단 → 허용범위 → Correction 대상 → 재가공을 하나의 Closed-loop Process로 정의하는 작업입니다.
- 초기 Tool Setting: 장착된 Tool Length·Diameter를 확인합니다.
- 시험 가공: 검증 가능한 정삭 여유를 남겨 가공합니다.
- 세척·안정화: Chip과 Coolant 영향, Thermal 상태를 관리합니다.
- Workpiece Measurement: 동일 Datum과 측정 방향으로 측정합니다.
- 편차 원인 분류: Tool Wear·Coordinate·Fixture·Geometry 문제를 나눕니다.
- Correction Limit: 상한을 넘으면 자동 적용하지 않고 Alarm·승인으로 보냅니다.
- 필요 영역 재가공: Correction이 검증된 경우에만 재가공합니다.
- 결과 Log: 목표값·측정값·적용값·최종 치수를 기록합니다.
목표치와 측정치를 입력하면 편차 절대값과 설정한 1회 보정 상한 안에 들어오는지만 계산합니다. 실제 Tool Offset 부호는 결정하지 않습니다.
예시: 목표 30.000mm, 측정 30.018mm
편차는 +0.018mm입니다. 하지만 이 결과만 보고 Tool Wear에 −0.018 또는 +0.018을 바로 입력해서는 안 됩니다.
먼저 측정한 Feature가 내경인지 외경인지, Cutter Compensation이 Radius인지 Diameter인지, 현재 Controller에서 Wear Offset의 +값이 실제 치수를 어느 방향으로 움직이는지 확인해야 합니다.
로그 수집과 NX 재설치 판단기준
지원요청을 할 때 “Probing이 안 됩니다”만 전달하면 NX·Post·CNC 가운데 원인을 다시 확인해야 합니다. 아래 자료를 한 Folder에 모아두면 진단이 빨라집니다.
- NX Version·Build와 License 구성
- 문제 Part와 최소 Test Part
- Operation Name·Tool Number·측정 목적
- Post Name·Version·수정일
- 원본 NC와 수정 NC
- Alarm Block 전후 NC
- Machine 제조사·Model·Controller Version
- Renishaw·BLUM 장치 Model과 Interface
- 측정 전·후 Tool Offset Table
- Controller Alarm Number와 발생 조건
| 증상 | 먼저 확인할 것 | NX 재설치 |
|---|---|---|
| 특정 Part에서만 Cycle이 없음 | Test Part·Template 비교 | 우선하지 않음 |
| 특정 Post에서만 NC 호출이 없음 | Post Layer·Sample NC | 우선하지 않음 |
| 특정 Machine에서만 Macro Alarm | Controller Cycle·Option | 우선하지 않음 |
| 측정은 되지만 Offset만 미반영 | Tool Mapping·Result Variable | 우선하지 않음 |
| 여러 Test Part에서 동일 NX Module 오류 | License·Installation Log·공식 Repair 절차 | 그 이후 검토 |
NX 설치 Folder나 환경변수를 먼저 삭제하는 방식보다 회사 Batch·Environment 설정과 License를 확인하고, Post는 원본을 보존한 뒤 복사본에서 변경하는 편이 안전합니다.
NX 2606 On-Machine Probing 실기계 적용 체크리스트
완료한 항목을 체크하면 현재 준비도가 자동 계산됩니다.
NX 2606 On-Machine Probing FAQ
NX 2606에서 Renishaw Tool Setting Cycle이 안 보이는 이유는 무엇인가요?
Manufacturing Application과 Operation Type, 회사 Template, Tool Resource와 기능 구성을 먼저 확인합니다. 새 Test Part에 최소 Setup을 만들어 기존 Part에서만 발생하는 문제인지 구분하면 재설치 여부를 판단하기 쉽습니다.
Renishaw와 BLUM을 NX에서 같은 설정으로 사용해도 되나요?
같은 Tool Setting 목적이라도 Contact·Laser 방식, Measuring Cycle, Probe Interface와 Controller Result 처리방식이 달라질 수 있습니다. 현재 장치와 Controller용 Cycle·Post를 기준으로 확인해야 합니다.
공구측정은 되는데 Tool Offset이 바뀌지 않는 이유는 무엇인가요?
Measurement Result와 Offset Write는 별도 단계입니다. NX Tool Number, NC T Number, H/D·Wear Register, Result Variable과 Offset Write Command를 순서대로 확인합니다.
Unsupported Cycle Alarm은 NX 오류인가요?
반드시 NX 오류라고 볼 수 없습니다. Controller에 필요한 Measurement Macro가 없거나 Option·Cycle Version이 다르고 Post가 다른 호출형식을 출력하는 경우에도 발생할 수 있습니다.
Cut-Measure-Cut 자동보정을 바로 양산품에 적용해도 되나요?
먼저 Test Material에서 Measurement Result와 Correction 방향을 검증하고 자동 Correction Limit과 초과 시 Alarm·Operator 승인조건을 정하는 것이 안전합니다. Machine Safety와 품질 절차를 우선합니다.
Broken Tool Detection을 모든 Operation 사이에 넣는 것이 좋나요?
Small Tool, Unattended Machining이나 Tool Breakage 영향이 큰 공정에서는 유용하지만 Cycle Time과 False Detection도 고려해야 합니다. 위험도가 높은 Operation 전후와 Tool 교체 시점을 중심으로 검토할 수 있습니다.
NX를 재설치하면 Tool Setting Cycle 문제가 해결되나요?
특정 Part·Post·Machine에서만 발생한다면 재설치보다 해당 Layer의 설정을 먼저 확인합니다. 여러 Test Part에서도 동일한 NX Module 오류가 반복되고 License와 공식 Repair 절차를 확인한 뒤 재설치를 검토하는 편이 좋습니다.
관련 글과 공식 확인자료
- Siemens NX for Manufacturing 2606 What’s New
- Siemens NX CAM Post Hub
- Siemens Post Configurator Video Series
- Renishaw Tool Setting & Broken Tool Detection
- Renishaw Tool Setting Software
- BLUM Z-Nano Tool Setting Probe
실제 Measurement Macro, Variable Number, Offset Register와 Correction Direction은 Machine Builder, Controller Software, Probe Package와 Post 수정상태에 따라 달라질 수 있습니다. 실기계 매뉴얼, 승인된 Post와 회사 Machine Commissioning 절차를 최종 기준으로 사용하세요.


